建设项目时代背景
该精酿红啤酒厂地处于山东省,日常量30吨,废水处理工艺废气生产量上涨约200m³/d。伴随地处于水成本兴奋地区,工厂必须推动一些水使用,互相具备要严的废气排污条件。
污废水 组成及来历
污水最主要的分成四类:
糖化污废水 :含带麦芽糖糖、淀粉酶质,COD约8000mg/L
发醇废气:含酵母菌残体、酒精浓度,COD约5000mg/L
打包工业废水:含进行维护清洁剂和一些啤洒,COD约1500mg/L
净化处理工艺技术方案
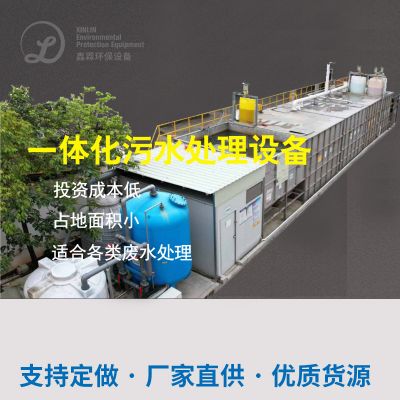
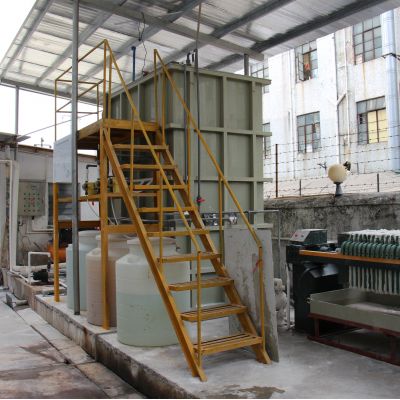
适用"物理化学预加工+MBR膜生物体影响器+RO反渗入"制作工艺:
360度旋转喷淋喷嘴
:消除麦壳等大顆粒杂质残渣
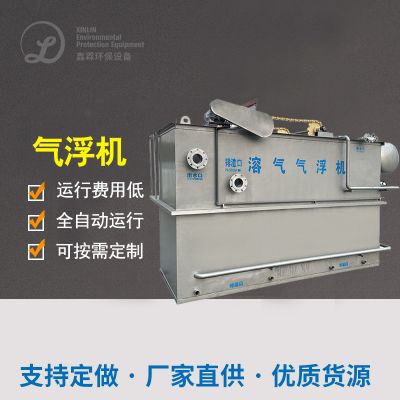
气浮设施
:删去油脂代谢物和胶体溶液物料
溶解碱化池
:上升废污水可生化模式性
MBR控制系统
:自带PVDF中空玻璃窗合成纤维膜,废水密度持续在8000-10000mg/L
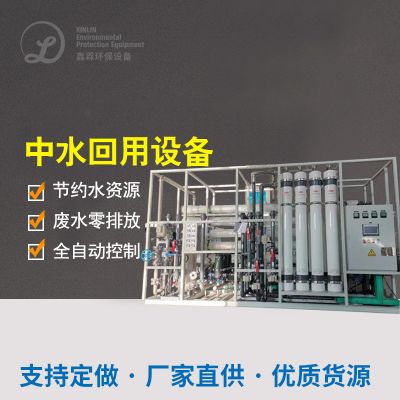
RO系统性
:对MBR水流使用纵深进行处理,产水循环于洗涤工艺技术
飞灰操作
:用到板框厢式压滤机脱水情况,泥饼建筑垃圾清运处理
结果是郊果
控制系统自动运行保持稳定后体现:
基础性有水出COD < 50mg/L,BOD5 < 10mg/L
回收利用排需水量达60m³/d,占全厂用排需水量的25%
污泥干化会产生量少40%
年不仅节约水自然资源花费约36万元

 扫一扫添加微信