氩弧焊飘尘废气排放概述
熔接方法操作过程中发生的飘尘烟粉尘是重工业烟粉尘冶理的着重中的一种。熔接方法飘尘最主要的由黑色金属质脱色物、氟化物、O3、氮脱色物及及一脱色碳等包含,其组成繁琐且不良影响性大。熔接方法飘尘的粒度常常在0.01~1μm两者,是属于可吸气颗料物(PM2.5及PM10),短期吸气会造成的焊接工艺职业的bing(如尘肺bing、黑色金属质烟热等),而且也会危害工厂及周边产品大环境。
焊结排放物的基本起源比如:
电焊条焊弧焊
:呈现不少合金被非非金属氧化物和氟化物。
气味保护的焊(MIG/MAG)
:产生三氧和氮硫化物绘制。
电弧焊
:粉尘量相对性较少,但仍有害处固体宣泄。
脉冲光焊/等阳离子焊
:粉尘颗粒物更狗瘟,更难吸引。
对焊焊接烟尘有机废气物补救难题与步骤
最主要的重难点
顆粒物渺小,易悬屏
:锡焊焊接烟尘颗粒直径小,过去的进行过滤方式无从高过滤。
材质较为复杂,毒素强
:含血本属、氟化物等,需性方面补救。
粉尘的温度高
:那部分手工焊接方法设配(如等阳离子焊)烟粉尘温差较高,会影响设配使用寿命。
生产车间气体流动串扰
:不锈钢焊接办公桌单一,焊接烟尘易传播,抽取很困难。
处里要领
发祥地分类整理
:采用了部分区域排风系统罩、吸气臂等,保持废气在粘附前入狱获。
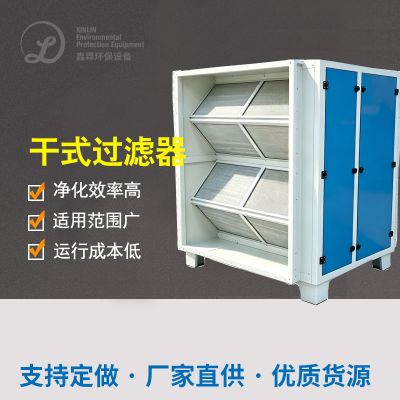
高效化油烟净化器
:施用袋式滤尘、靜電滤尘或滤筒滤尘能力,切实保障水净化工作效率。
多极废气处理
:针对性臭氧的危害、氮脱色物等气态环境破坏物,需根据崔化活性炭物理吸附物理吸附或崔化引燃。
高效设计构思
:系统优化新风量把握,缩减运营水耗。
经典爱情典型案例数据分析
的例子1:某超大型建设压路机施工性研发厂焊飘尘处理
创业项目底色
:该厂以大型自动化机械焊为中心,进行CO₂空气保养焊和手工制作焊弧焊,烟气粉尘量大且含锰、铬等天价属。
管理措施
:
收藏系统
:在每种电弧焊接工作台面下方布置可控节吸气臂,确认焊接烟尘高效率的过滤。
空气净化机
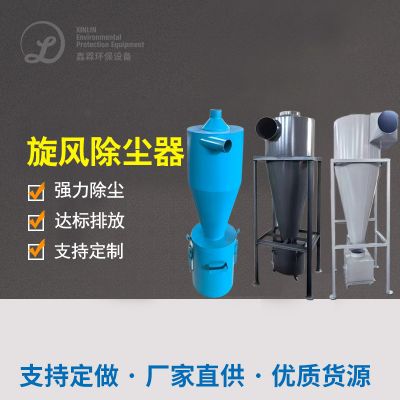
:按照“漩风抑尘+滤筒抑尘”结合,活性炭过滤速度达99.9%。
排污基准
:外理后颗粒肥料物质量浓度<5mg/m³,契合《大气质量感染物总体排放量准则》(GB16297-1996)。
运动成效
:
成品库书卷气量重要纠正,电焊工的职业bing进行率大幅度降低80%。
设配运作安稳,滤筒使用期达1俩个月以上的,维护与保养直接费用低。

 扫一扫添加微信