一、食品厂废气处理案例
1. 客户公司背景
企业名称:某大型速冻食品加工企业(年产值10亿元,员工2000人)
职业难点:
有机废气环境破坏加重:油腻药厂成品库行成非常多油烟味(VOCs及PM2.5)、面团发酵药厂成品库发出加硫氢(H₂S)及氢氧化钠(NH₃),包装箱药厂成品库特殊难闻气味很重;
环保性处罚决定危险 :数次因恶臭氧化还原电位符合标准被住户投诉举报,遭受停货整改落实压差;
仪器碳排放量高:传统与现代人体静电集油器吸产出率低,油脂物回报率不够60%,年运维和技术成本低超¥200万;
清洁卫生稳定让:印刷废气操作专用设备需完全符合饮食级条件,预防再次环保问题。
二、废气处理工艺设计
核心工艺路线
分源治理+多级净化工艺:
根源上操作:
的负压集气系统:在油腻锅、蒸炒罐等产污点施工小面积的排风机罩,功率按5-8m³/min/台设汁,所覆盖全喷涂车间产污的环节。
通风管道设计的概念:所采用304不锈钢材质+光滑平整表面,缩短物质黏附及第二次灰尘。
预工作关键期:
离心力分开+靜電吸出:除掉80%上文油垢污渍颗料(颗粒直径>5μm),油多率≤5%;
自功清晰技能:限期进行高压清洗,放到油垢囤积。
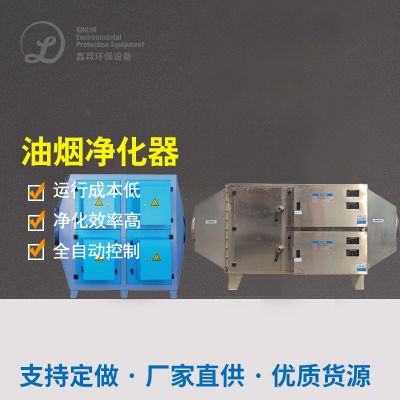
油雾分離器:
可挥发的废气处里:
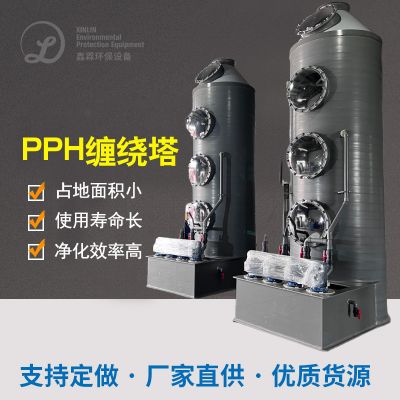
鲍尔环填料:热塑性树脂火山岩+沉水植物食物纤维混合栽培基质,生物工程装载量≥1.5g/L;
脱臭使用率:H₂S、NH₃消除率≥90%,有害气体浓度值≤20(無量纲)。
微生物滤池(2组串连):
深度的废气处理与进行排放:
离心分离工作能力:VOCs动态信息离心分离功率≥1.0kg/m³,二甲苯离心分离率≥95%;
脱附机体重复利用:热离氮气配置机体重复利用(180-200℃),脱附使用率≥90%。
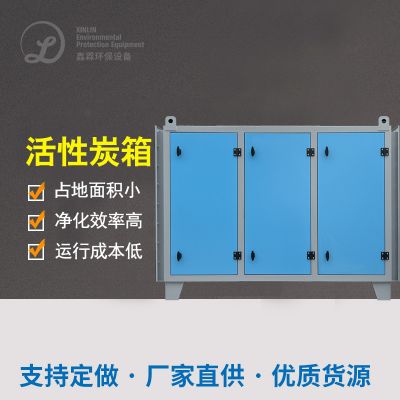
活性酶类炭钎维降解塔:
离心力排风机:保护废水考核标准直接排放崇高空排烟管道(极高≥30米)。
三、机 选用与标准配置
四、废气处理难点与解决方案
难点1:油脂黏附导致设备堵塞
油雾拆分器应用离心力+感应电塑料拆分高技术,提高挥发性的油脂粘接;
设置成全自动反冲刷装置,每季度延时处理管道铺设及滤芯。
方法:
重难点2:堆肥废液化学成分更复杂
海洋生物滤池分多段开机运行:网页前端可降解H₂S/NH₃,后段活性炭吸附酯类无机物;
定时加药影响液(COD:N:P=100:5:1),形成微生物检测制品吸附性。
策略:
困难3:厂区湿度更高作用生物工程处置热效率
在生物工程滤池前加设祛湿安装(冷冻熟食烘干),将有机废气治理露点把控好在40℃下列;
滤池内部管理分设pH感知器,自行调试喷洒液碱酸度(pH=6-8)。
现状分析:
五、处置成果验证通过
六、客户反馈
环保合规:连续4年通过ISO 22000食品安全管理体系认证,废气排放未收到任何投诉;
条件竞争力:
年节省成本润滑油外委正确处理费¥1十万;
装备万元产值能耗削减40%,年不仅节约电费缴费¥60万;
社会性生态效益:工业区及附过异味消失掉,附过业主申诉率增涨95%,获选“省部级环保出产教师示范商家”。
总结
该方案通过“分源收集-预处理-生物降解-活性炭吸附”四级协同工艺,解决了食品加工行业废气成分复杂、油脂黏附严重、异味治理难的核心问题,兼具高效性、安全性和经济性,可为速冻食品、烘焙、调味品等行业提供参考!

 扫一扫添加微信