工作游戏背景
华东东南部某工程专业生产制造双歧杆菌果汁饮料的厂家,扩建工程后废水加工处理方法尾气排放标准量延长到200吨/日。现有加工处理软件系统使用量欠佳,且对氮磷取除成效不佳,需重建加工处理基础设施。
化工废水性质概述
该废液存在一下优点和缺点:
高碳水分子量:发源提升基留下,BOD5达3000-6000mg/L
菌体血清和代谢转化结果:形成废污水颜色深、易腐坏
磷酸二氢钠氧浓度高:约25mg/L,主要是来营养素加剂
pH震荡大:这这部分环节电镀废水呈含酸性(pH4-5),这这部分呈弱酸碱性(pH8-9)
艺具体步骤设置
争对复合益生菌生产废水的个性化性,所采用如表治疗流程图:
物理化学预加工处理
:
采和池:重新添加酸碱性调控pH至6.5-7.
混泥土沉垫:污泥脱水PAC和PAM避开胶体溶液杂质和个部分磷
蛋白质水解反应池:HRT=8h,的温度设定在35±2℃推进蛋白质水解反应
动物治理主要
:
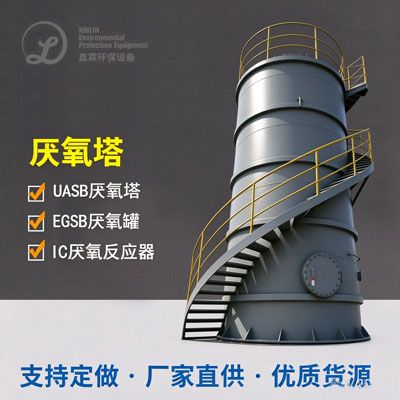
EGSB水解酸化池反响器:COD剔除率可以达到75%及以上,产沼气的出现环保再生资源回收利于
层级接受氧化的:所采用团体骨料,以分成缺氧的症状/好氧轮换区域环境
生物体除磷單元:设为好氧菌释磷很好氧吸磷地区
后清理程序
:
玻璃纤维转盘活性炭过滤:清除精致浮悬物
O3被氧化:化学降解难转换有机质物,脱色的效果差异性
行驶工作成效
过程4个月大的测试操作,系统的处置的效果平稳:COD≤60mg/L,总磷≤0.5mg/L,SS≤10mg/L,色饱和度≤30倍。十分适合一提的是,活性污泥段每人每天可回收利用垃圾利用约300m³沼液,用来生活区热开水供应商,年降低成本绿色能源的费用约16万元。总布局项目注资回收利用利用期约4.5年。

 扫一扫添加微信